Artykuł sponsorowany
Spawanie ekstruderowe i nawój — dlaczego sposób wykonania zbiornika decyduje o pracy z agresywnymi mediami
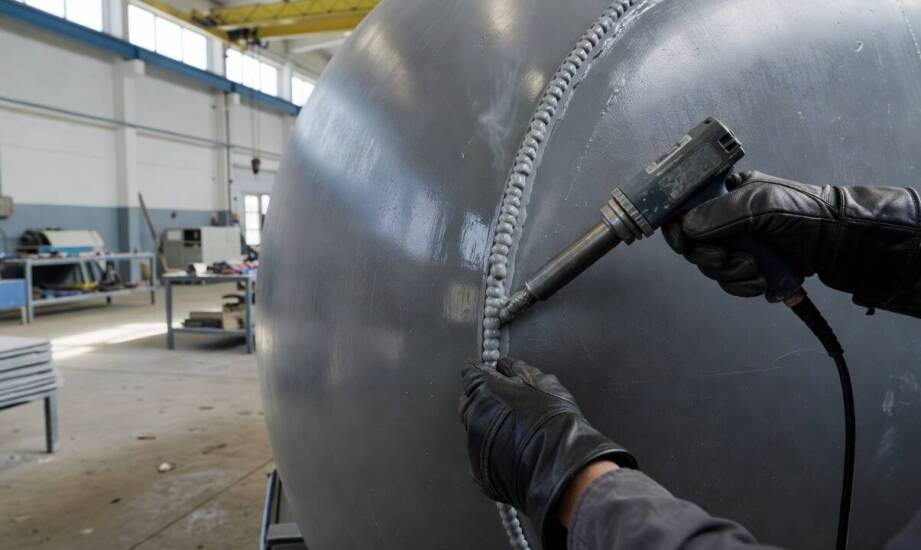
Przy zbiornikach przeznaczonych do agresywnych mediów chemicznych sama deklaracja użycia polipropylenu lub polietylenu nie wystarcza. Zachowanie całej konstrukcji w bezpośrednim kontakcie z substancjami żrącymi, trującymi lub łatwopalnymi zależy w równym stopniu od wybranej metody wytworzenia ścianek oraz łączenia poszczególnych elementów. Błędy popełnione na etapie formowania materiału potrafią znacząco obniżyć żywotność instalacji przemysłowej, niezależnie od bazowej odporności samego tworzywa.
Przeczytaj również: Dlaczego szybki termin realizacji jest kluczowy w branży budowlanej?
Spawanie ekstruderowe a nawój – wpływ na strukturę zbiornika
Spawanie ekstruderowe nie jest prostym sklejaniem tworzywa, lecz precyzyjnym procesem termicznym. Polega na uplastycznieniu materiału wsadowego, najczęściej pod postacią drutu spawalniczego lub specjalnego granulatu, oraz na etapie podawania spoiwa bezpośrednio do przygotowanej szczeliny roboczej. Mechanizm ten wykorzystuje ręczne lub zautomatyzowane ekstrudery. Właściwe zintegrowanie spoiwa z materiałem bazowym zapewnia wysoką wytrzymałość mechaniczną połączenia. Metoda ta sprawdza się szczególnie przy wklejaniu króćców, osadzaniu wewnętrznych przegród oraz budowie niestandardowych połączeń konstrukcyjnych w zbiornikach o pojemności do około 20 metrów sześciennych. Zapewnia ona dużą swobodę dopasowania detali w miejscach narażonych na specyficzne obciążenia dynamiczne.
Przeczytaj również: Jakie korzyści przynoszą badania gruntowe dla planowania przestrzennego?
Zupełnie inny format budowy płaszcza oferuje technologia nawoju filamentowego. Proces ten wykorzystuje nawijanie rozgrzanego, uplastycznionego polietylenu lub polipropylenu na obracający się stalowy walec formujący. Technologia nawoju buduje równomierną grubość ścianki oraz powtarzalną geometrię całego cylindra, co odgrywa zasadniczą rolę przy projektowaniu znacznie większych zbiorników procesowych i magazynowych. Jednorodna struktura płaszcza eliminuje konieczność stosowania pionowych szwów spawalniczych. Zmniejsza to ryzyko powstawania lokalnych osłabień i ułatwia zachowanie parametrów technicznych pod maksymalnym obciążeniem roboczym.
Przeczytaj również: Jakie standardy bezpieczeństwa spełniają wagi najazdowe od najlepszych producentów?
Zestawienie obu rozwiązań uwidacznia różnice w rozkładzie stref naprężeń materiałowych. W konstrukcjach powstających poprzez klasyczne spawanie płyt miejsca łączenia stanowią naturalne obszary koncentracji naprężeń. Z kolei bezszwowy płaszcz nawijany redukuje liczbę punktów krytycznych i pozwala na bardzo przewidywalną pracę konstrukcji. Niezależnie od wybranego wariantu jakość wykonania spoin musi ściśle odpowiadać wytycznym DVS, a kontrola poprawności procesu opiera się na specjalistycznych badaniach nieniszczących i regularnej weryfikacji próbek referencyjnych.
Regionalne zaplecze produkcyjne i procedury UDT
Bliskość biura projektowego, hali wytwórczej i miejsca docelowego montażu ułatwia dostosowanie gotowego zbiornika do istniejących rurociągów technologicznych. Zintegrowane podejście pozwala inżynierom na bieżąco korygować geometrię króćców i układ wsporników, minimalizując ryzyko nieszczelności na styku nowego modułu z funkcjonującą instalacją. Z tego względu kompleksowa produkcja z tworzyw sztucznych na Śląsku oraz Opolszczyźnie zyskuje na znaczeniu dla przedsiębiorstw z sektora chemicznego, które oczekują sprawnej koordynacji prac terenowych.
Wytwarzanie zbiorników bezciśnieniowych i niskociśnieniowych przeznaczonych do magazynowania materiałów trujących, żrących lub ciekłych zapalnych podlega ścisłemu dozorowi technicznemu. Wytyczne dla tych konkretnych kategorii substancji niebezpiecznych określają rygorystyczne zasady weryfikacji stosowanych materiałów. Oznacza to, że w przypadkach przewidzianych przez warunki techniczne UDT wymaga się certyfikatów materiałowych 3.1 oraz szczegółowych protokołów badań spoin. Nie stanowi to uniwersalnej procedury dla każdego plastikowego pojemnika, lecz wymóg zarezerwowany dla infrastruktury stwarzającej realne zagrożenie przemysłowe. Dobór odpowiedniego wariantu PP lub PE zależy od projektowanej temperatury pracy i profilu medium. Polipropylen wykazuje wyższą sztywność w podwyższonych temperaturach, podczas gdy polietylen znacznie lepiej znosi obciążenia mechaniczne w ujemnych zakresach.
Producent Lech-plast z siedzibą w opolskiej Zimnej Wódce zajmuje się projektowaniem i budową zbiorników magazynowych oraz procesowych. Oferta zakładu obejmuje między innymi modele z podwójną ścianką i warianty o podstawie prostokątnej. Przedsiębiorstwo dysponuje uprawnieniami dozorowymi niezbędnymi do wytwarzania konstrukcji narażonych na kontakt z mediami agresywnymi. Cykl produkcyjny integruje przygotowanie obliczeń, fizyczne wytworzenie poszczególnych modułów, bezpieczny transport oraz końcowy montaż wraz z podłączeniem do rurociągów.
O rzeczywistej przydatności pojemnika przemysłowego decyduje cały łańcuch technicznych decyzji inżynierskich. Odpowiednie zaplanowanie geometrii, precyzyjna analiza warunków eksploatacyjnych oraz prawidłowy wybór między nawojem a metodą ekstruderową warunkują stabilność finalnego produktu. Tylko kompleksowe zestrojenie technologii wytwarzania z fizykochemią przechowywanego medium gwarantuje wieloletnią szczelność i bezpieczeństwo pracy całego zakładu. Zlekceważenie specyfiki polimerów na wczesnym etapie inwestycji prowadzi z reguły do kosztownych przestojów naprawczych.
Kategorie artykułów
Polecane artykuły

Chrońmy dzieci przed ospą

Jakie właściwości mają odlewy ze ZnAlu, czyli cynku połączonego z niewielką ilością aluminium

Nowoczesne technologie w produkcji folii bąbelkowej – co warto wiedzieć?
